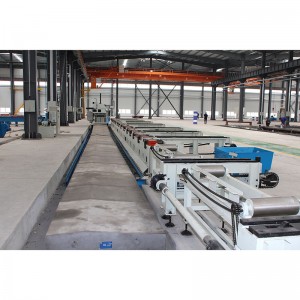
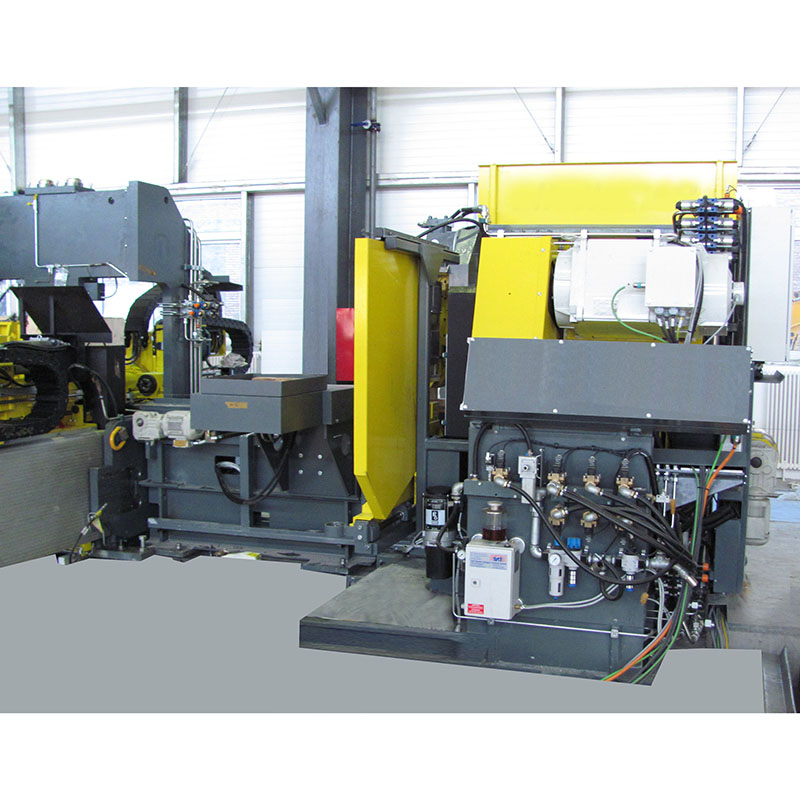
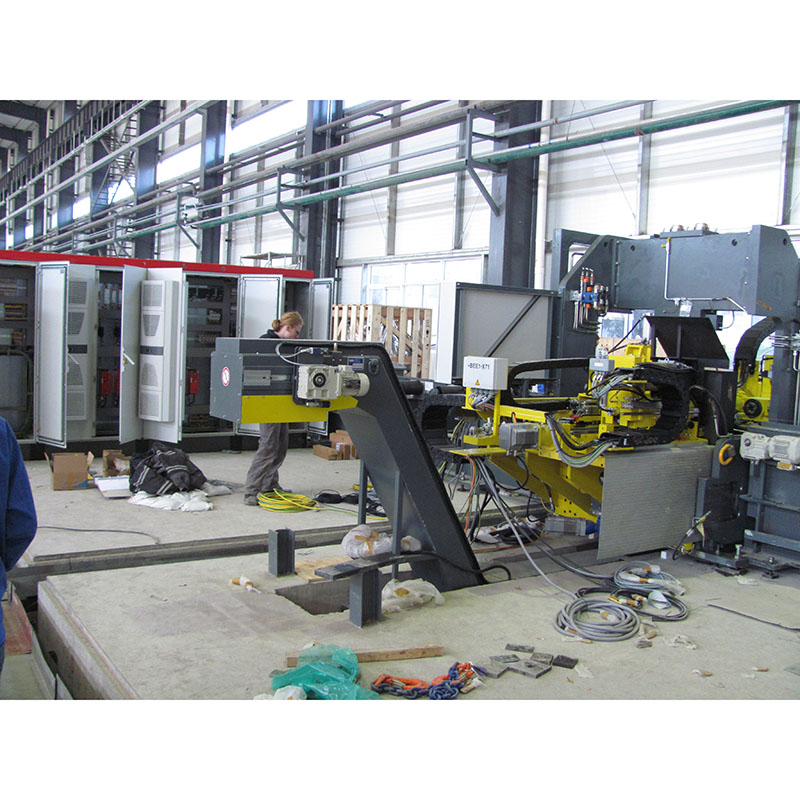
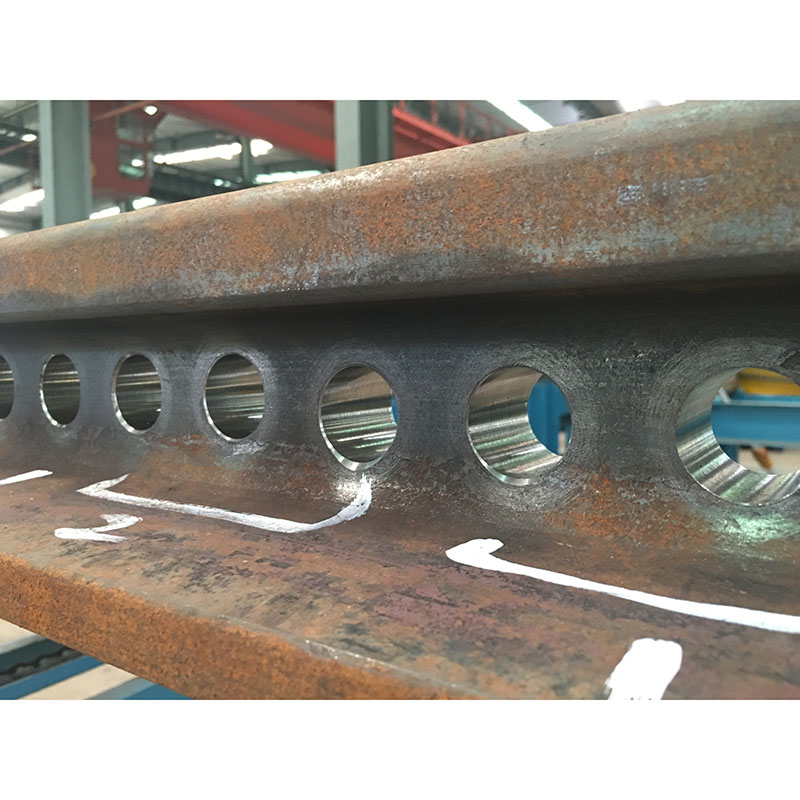

Kombinovaná výrobní linka RDS13 CNC kolejnicové pily a vrtačky

| Položka | parametr | Specifikace |
| Základní model kolejnice | Typ materiálu | 50 kg/m²,60 kg/m²,75 kg/m² tvrdost 340~400HB |
| Jádrová lišta z legované oceli, vložka z legované oceli, tvrdost 38 HRC~45 HRC | ||
| Velikost kolejnice | Délka suroviny | 2000~1250mm |
| Požadavky na zpracování | Materiáldélka | 1300~800mm |
| Materiáltolerance délky | ±1 mm | |
| Kolmost čelní plochy | <0,5 mm | |
| Průměr vrtání | φ31~φ60 mm | |
| Průměr otvorutolerance | 0~0,5 mm | |
| Rozsah výšky otvoru | 60~100mm | |
| Hlavní technické parametry stroje | Metoda řezání | Kotoučová pila (vysokorychlostní) |
| Výkon motoru vřetena | 37 kW | |
| Průměr pilového kotouče | Φ660mm | |
| Maximální rychlost pohybu osy X | 25 m/min | |
| Maximální rychlost pohybu osy Z | 6 m/min | |
| Typ vrtacího vřetena | BT50 | |
| VrtáníOtáčky vřetena | 3000 ot./min | |
| VrtáníVýkon servomotoru vřetena | 37 kW | |
| Maximální rychlost pohybu os X, Y, Z | 12 m/min | |
| Typ vřetena pro srážení hran | NT40 | |
| Srážecí vřeteno - otáčky Max. | 1000 | |
| Výkon motoru vřetena pro srážení hran | 2,2 kW | |
| Rychlost pohybu osy Y2 a osy Z2 | 10m/min | |
| Elektrický permanentní magnetický upínač | 250×200×140 mm(další200×200×140 mm) | |
| Pracovní sání | ≥250 N/cm² | |
| Systém pro odstraňování třísek | 2soubor | |
| Typ dopravníku třísek | Plochý řetěz | |
| Rychlost odstraňování třísek | 2 m/min | |
| CNC systém | Siemens828D | |
| Počet CNC systémů | 2 sady | |
| Počet CNC os | 6+1 os,2+1 osa | |
| Výška pracovního stolu | 700 mm | |
| Výška pracovního stolu | cca 37,8 m × 8 m × 3,4 m |
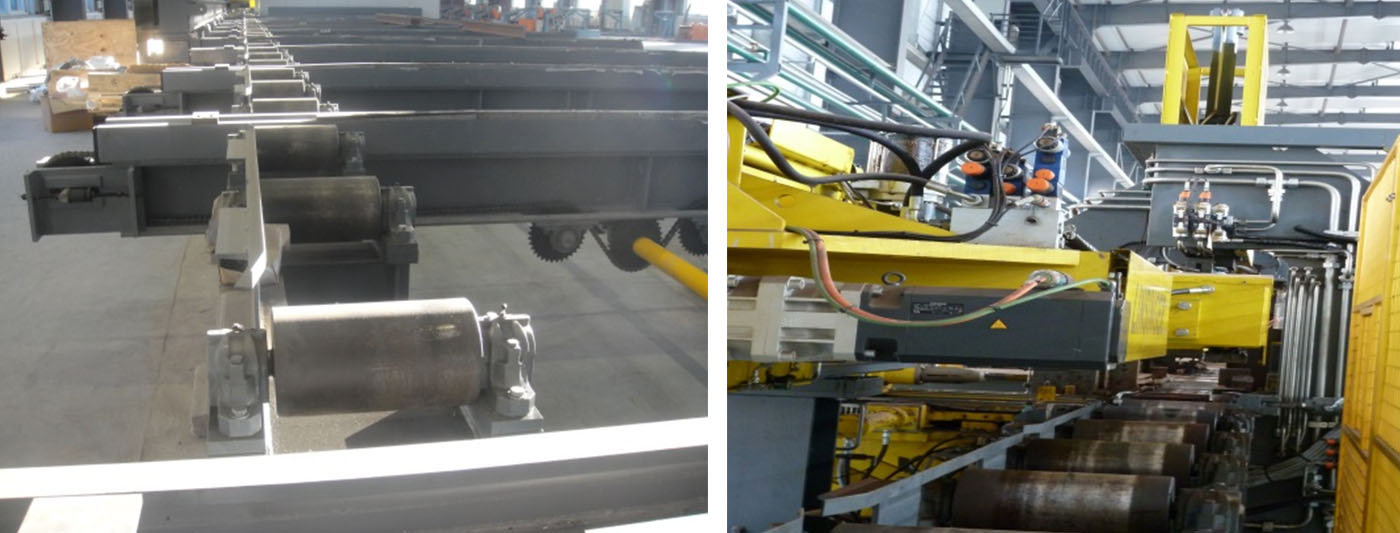
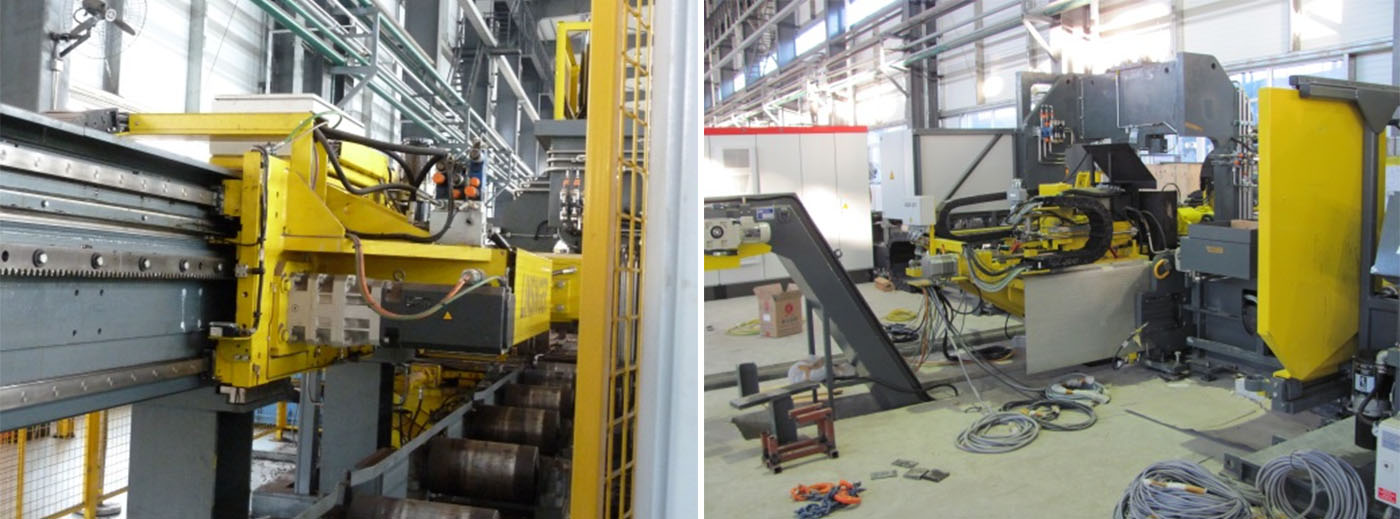
1. Na pilové jednotce je zařízení pro odstraňování třísek z pilového kotouče, které je zodpovědné za odstraňování pilin z pilového kotouče. Chladicí a mazací zařízení maže a chladí oblast řezání, což prodlužuje životnost pilového kotouče. Vodicí lišty a mobilní sloup je instalován na loži stroje.
2. Systém kódování
Kódovací systém je instalován na vnější straně beranu výkonové hlavy a je vybaven hostitelským počítačem pro programování a řízení kódovacího systému.
3. Vrtací jednotka
Konstrukce sloupu je svařovaná z ocelového plechu. Po žíhání a umělém stárnutí je zajištěna stabilita a přesnost zpracování.
4. Vrtací vřeteník
Vrtací vřeteník je konstrukce beranu s vysokou tuhostí. Ozubený řemen má vysokou pevnost v tahu, dlouhou životnost, nízkou hlučnost a nízké vibrace při provozu vysokou rychlostí. Přesné vřeteno je vnitřně chlazené a duté a je vybaveno 45° čtyřlistým protahovacím mechanismem. Zadní konec přesného vřetena je vybaven hydraulickým děrovacím válcem pro snadnou výměnu nástrojů.
5. Pracovní stůl
Pracovní stůl využívá konstrukci svařovanou ocelovými plechy, před svařováním se provádí předúprava a po svařování se provádí odlehčení pnutí a tepelné stárnutí, aby byla zajištěna přesnost a stabilita.
6. Systém pro odstraňování třísek
Automatický dopravník třísek je s plochým řetězem a má celkem dvě sady. Jedna sada se používá pro řezací jednotku a je umístěna pod bokem pilového kotouče. Druhá sada se používá pro vrtací jednotku a je umístěna mezi ložem a pracovním stolem. Železné piliny padají na dopravník třísek přes vodítko třísek na pracovním stole a přes dopravník třísek jsou dopravovány do schránky na železnou kartotéku v hlavě.
7. Mazací systém
Existují dvě sady centralizovaných automatických mazacích systémů, jeden pro řezací jednotku a druhý pro vrtací jednotku. Automatický mazací systém provádí přerušované mazání lineárního valivého vedení, kuličkového šroubu a ozubeného hřebene, aby byla zajištěna jejich přesnost a životnost.
8. Elektrický systém
Elektrický systém využívá numerický řídicí systém Siemens 828D, celkem dvě sady, jedna sada se používá k ovládání řezací jednotky, horizontálního podávacího stojanu, podávacího válečkového stolu a středního válečkového stolu. Druhá sada se používá k ovládání vrtací jednotky, pracovního stolu 1, horizontálního vykládacího stojanu a pracovního stolu.
| ŽÁDNÝ. | Položka | Značka | Původ |
| 1 | Lineární vodicí pár | HIWIN | Tchaj-wan, Čína |
| 2 | CNC systém 828D | Siemens | Německo |
| 3 | Sservomotor | Siemens | Německo |
| 4 | Kódovací systém | Tiskárna LD Minkjet | Šanghaj, Čína |
| 5 | Hydraulické olejové čerpadlo | Justmark | Tchaj-wan, Čína |
| 6 | Tažný řetěz | CPS | Jižní Korea |
| 7 | Ozubená kola, ozubené tyče | VRCHOL | Tchaj-wan, Čína |
| 8 | Přesný reduktor | VRCHOL | Tchaj-wan, Čína |
| 9 | Přesné vřeteno | KENTURN | Tchaj-wan, Čína |
| 10 | Hlavní elektrické komponenty | Schneider | Francie |
Poznámka: Výše uvedený dodavatel je náš standardní dodavatel. Pokud výše uvedený dodavatel nemůže komponenty dodat z jakýchkoli zvláštních důvodů, může být nahrazen komponenty stejné kvality jiné značky.
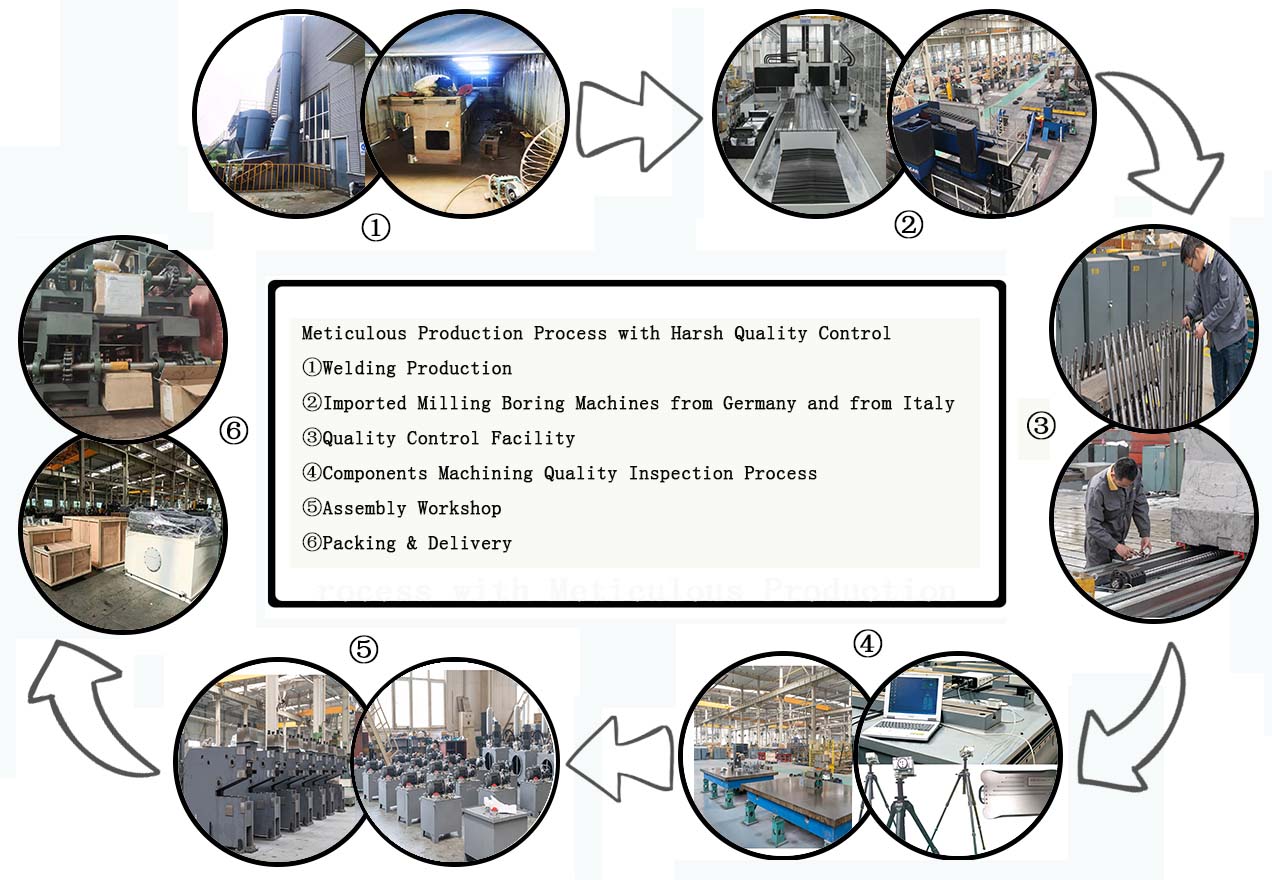
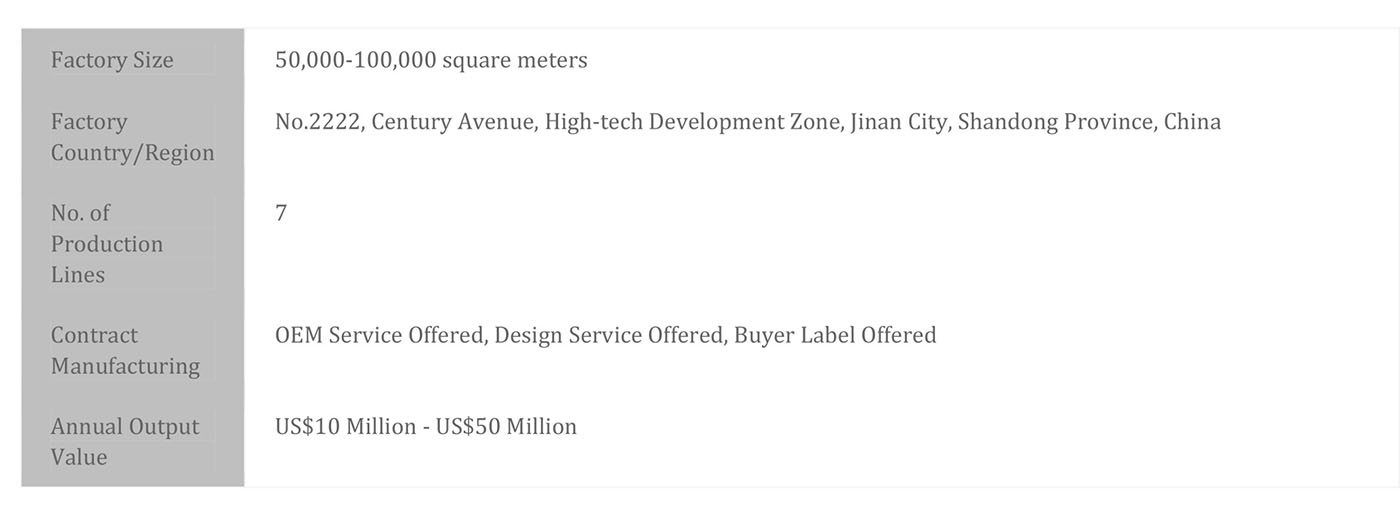
Stručný profil společnosti 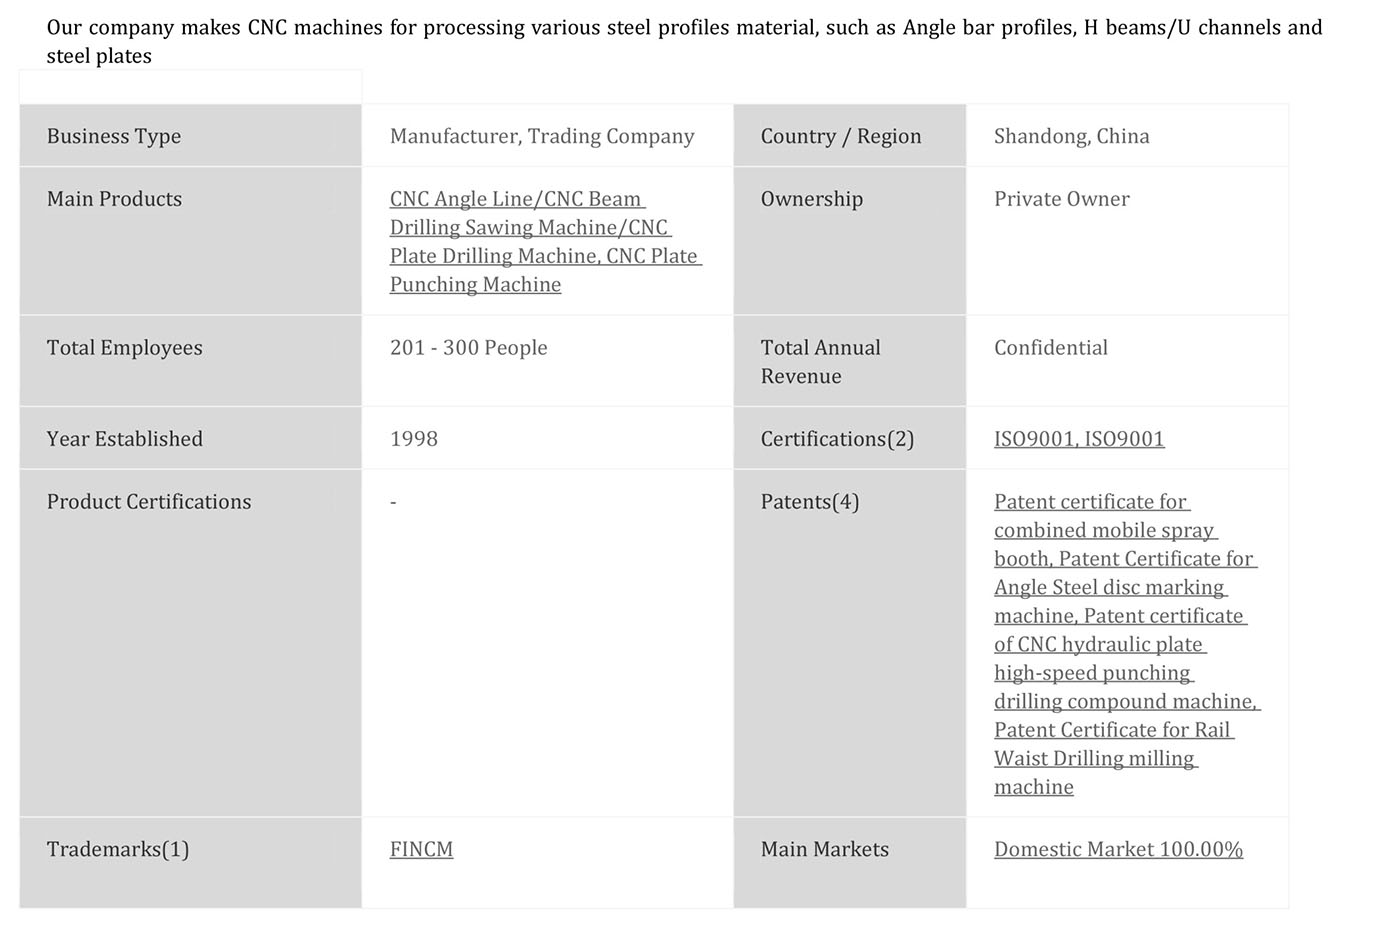 Informace o továrně
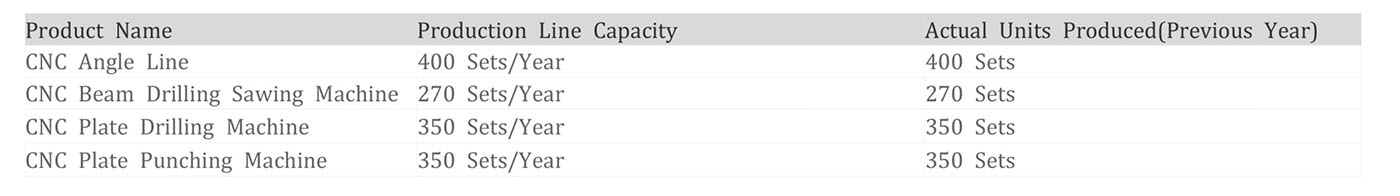
 Roční výrobní kapacita
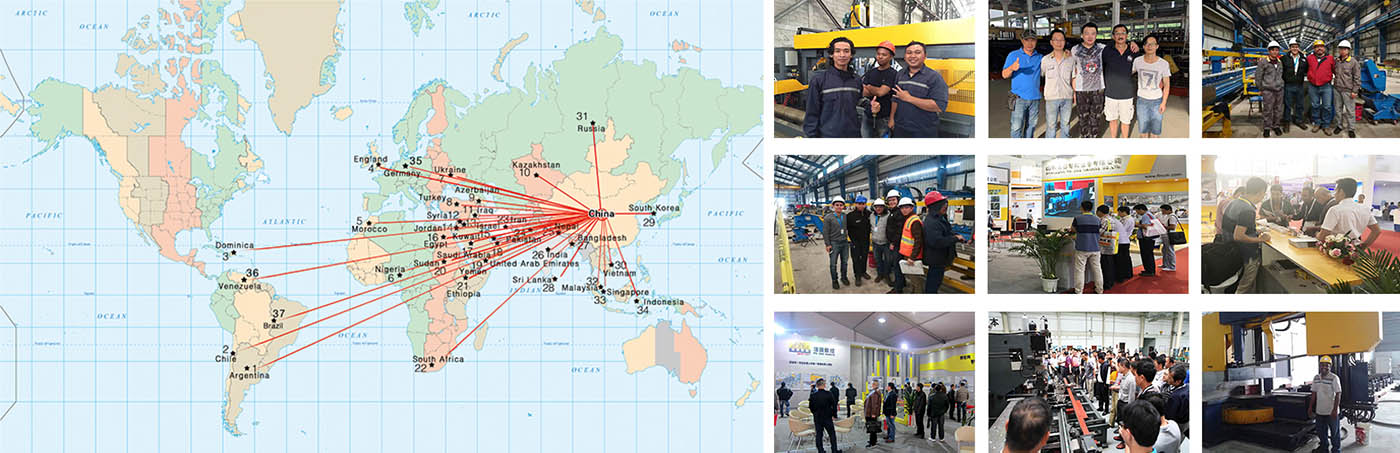
 Obchodní schopnosti